2026年11月06日行业资讯
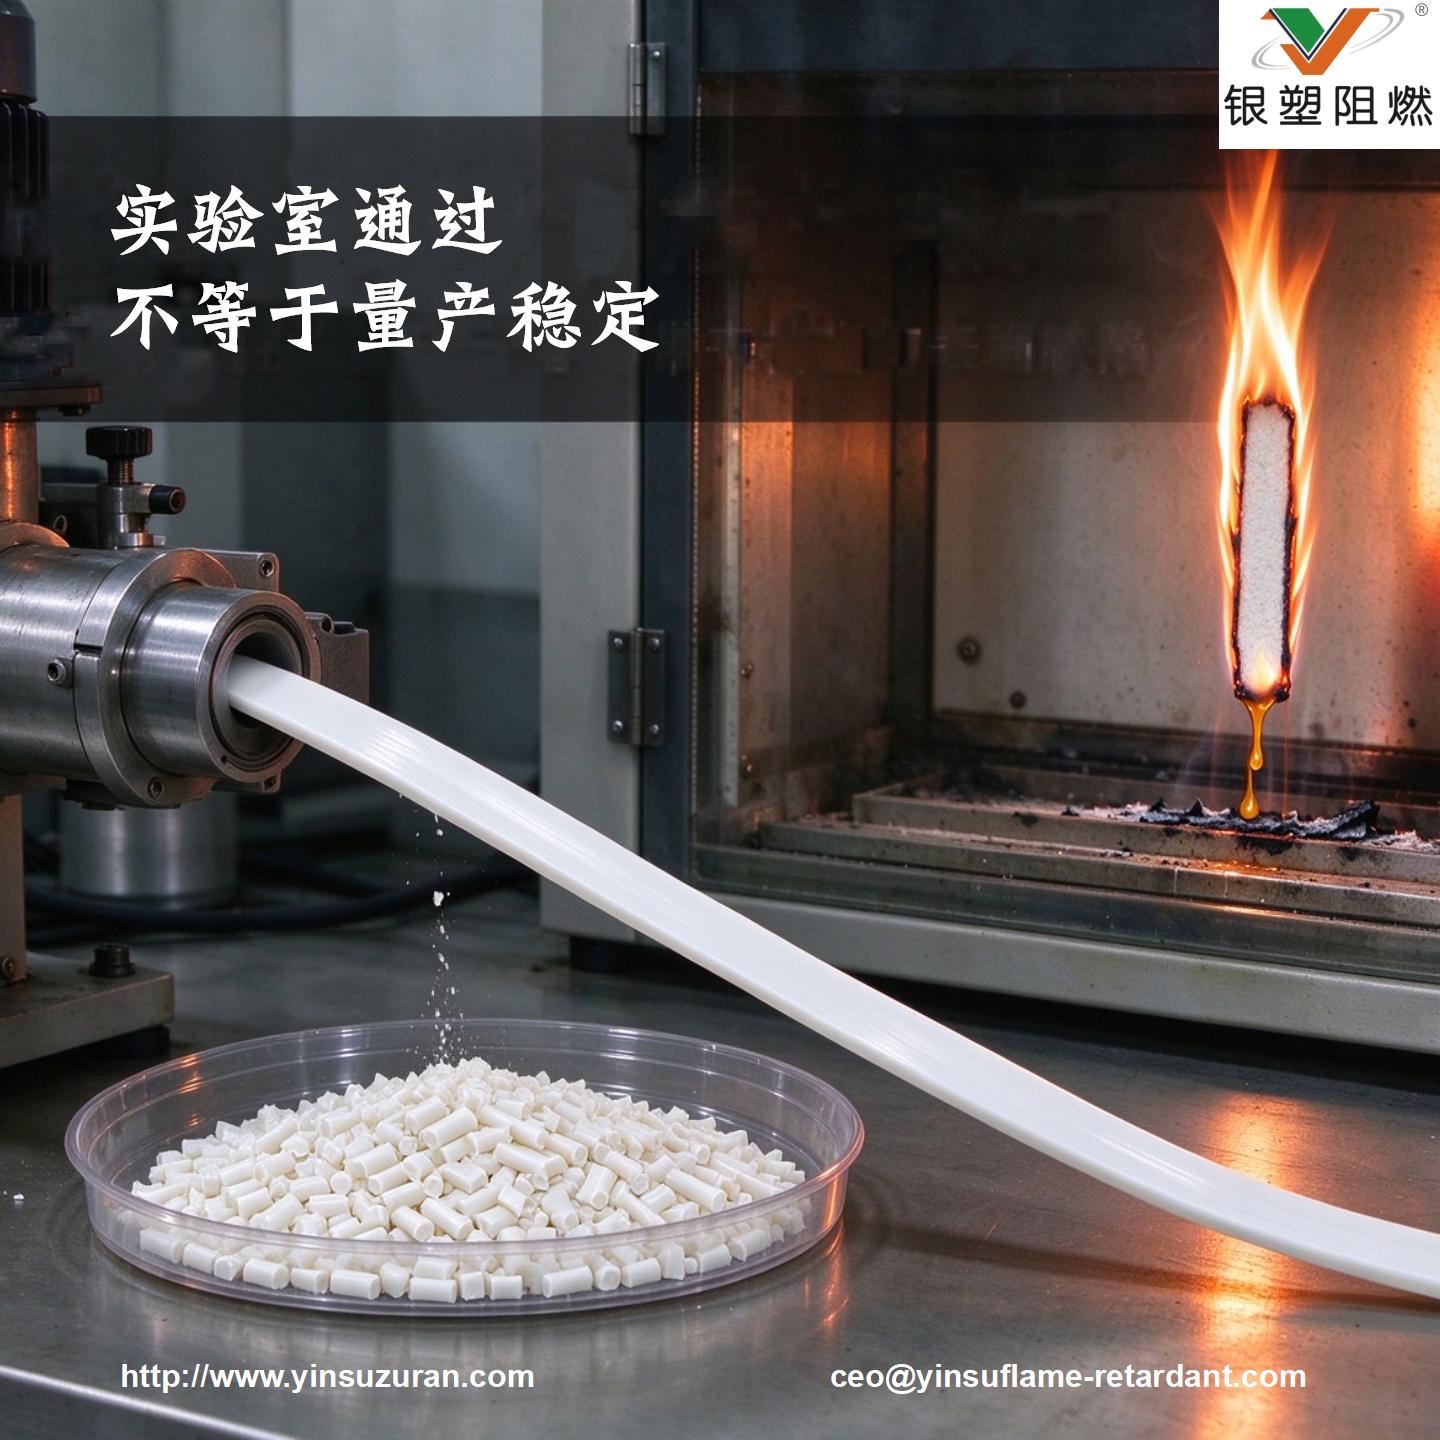
做PE阻燃,最让人抓狂的不是烧得快。PE的氧指数17-18,跟PP几乎一样。但拿同样的1.6mm样条,PP能过V-0的配方,搬到PE上,底下的脱脂棉准被引燃。
很多人把它当成一个“加量问题”。一测没过,第一反应绝对是:再加3份。还不过?再加5份。一直怼到25%,样条终于离火灭了,可下面的棉花还是被滴落物点着了。
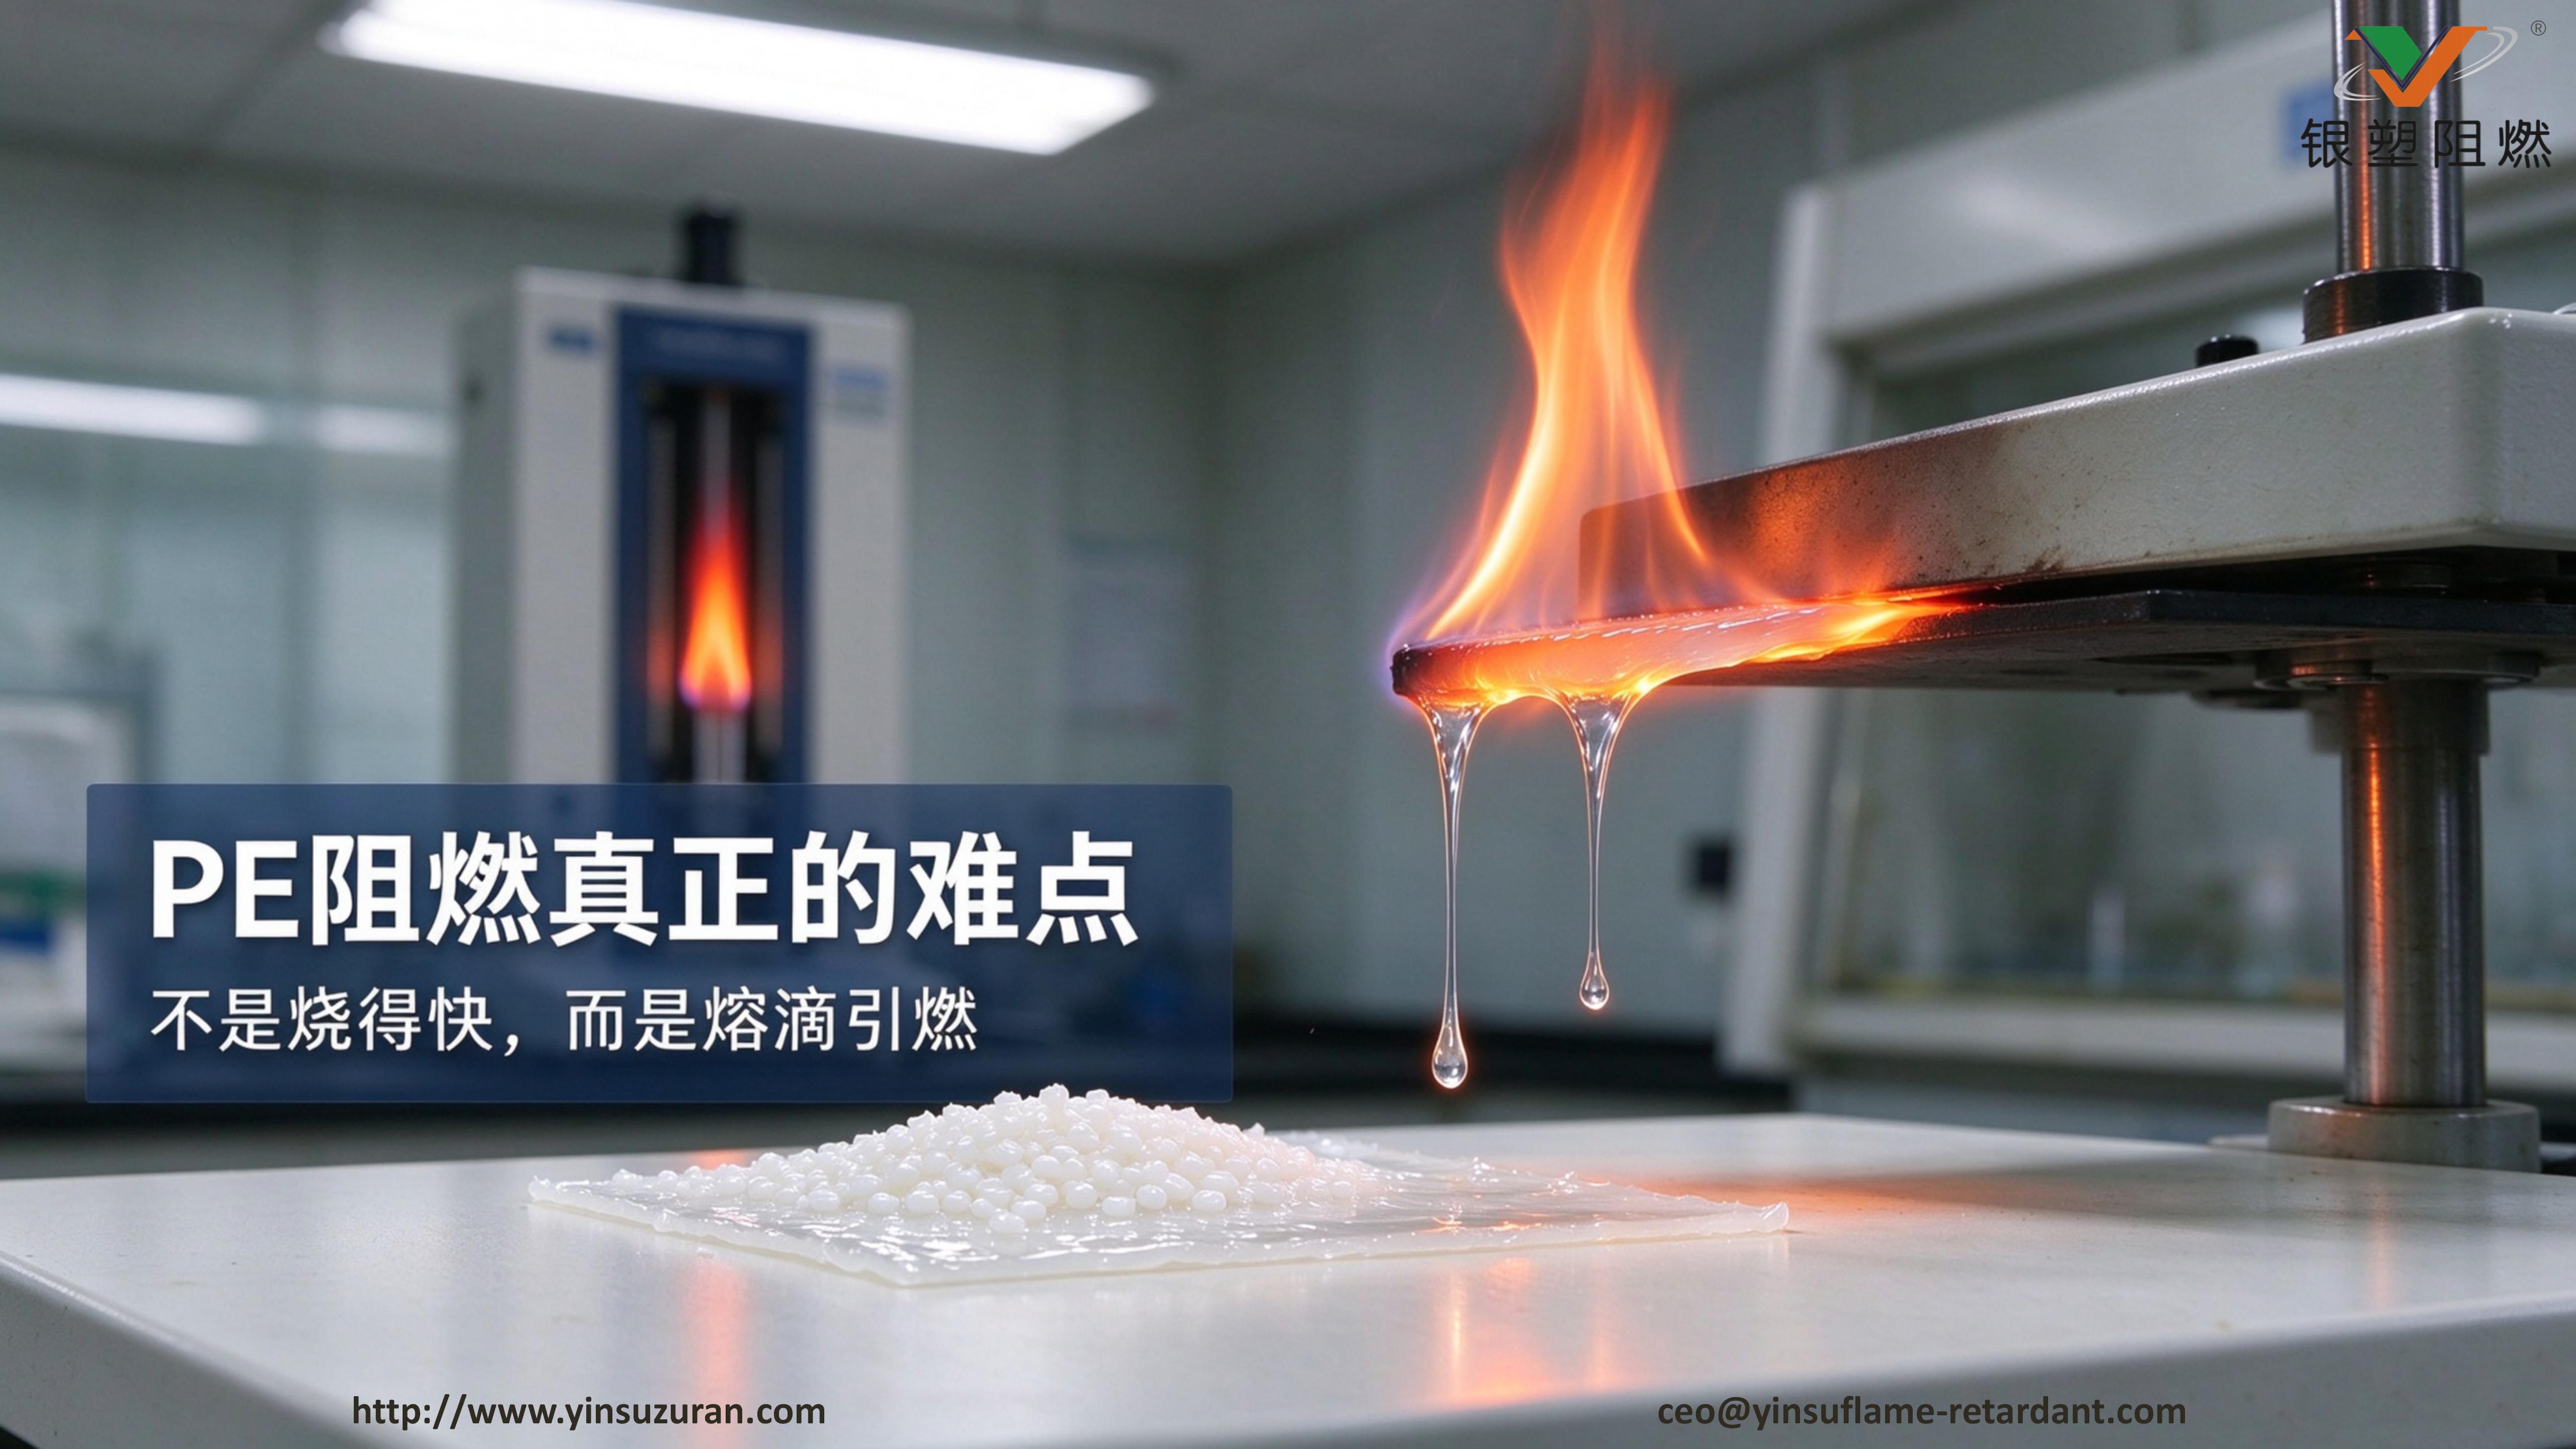
方向从一开始就错了。PE真正的麻烦,在滴落。
为什么加到25%还是止不住滴?
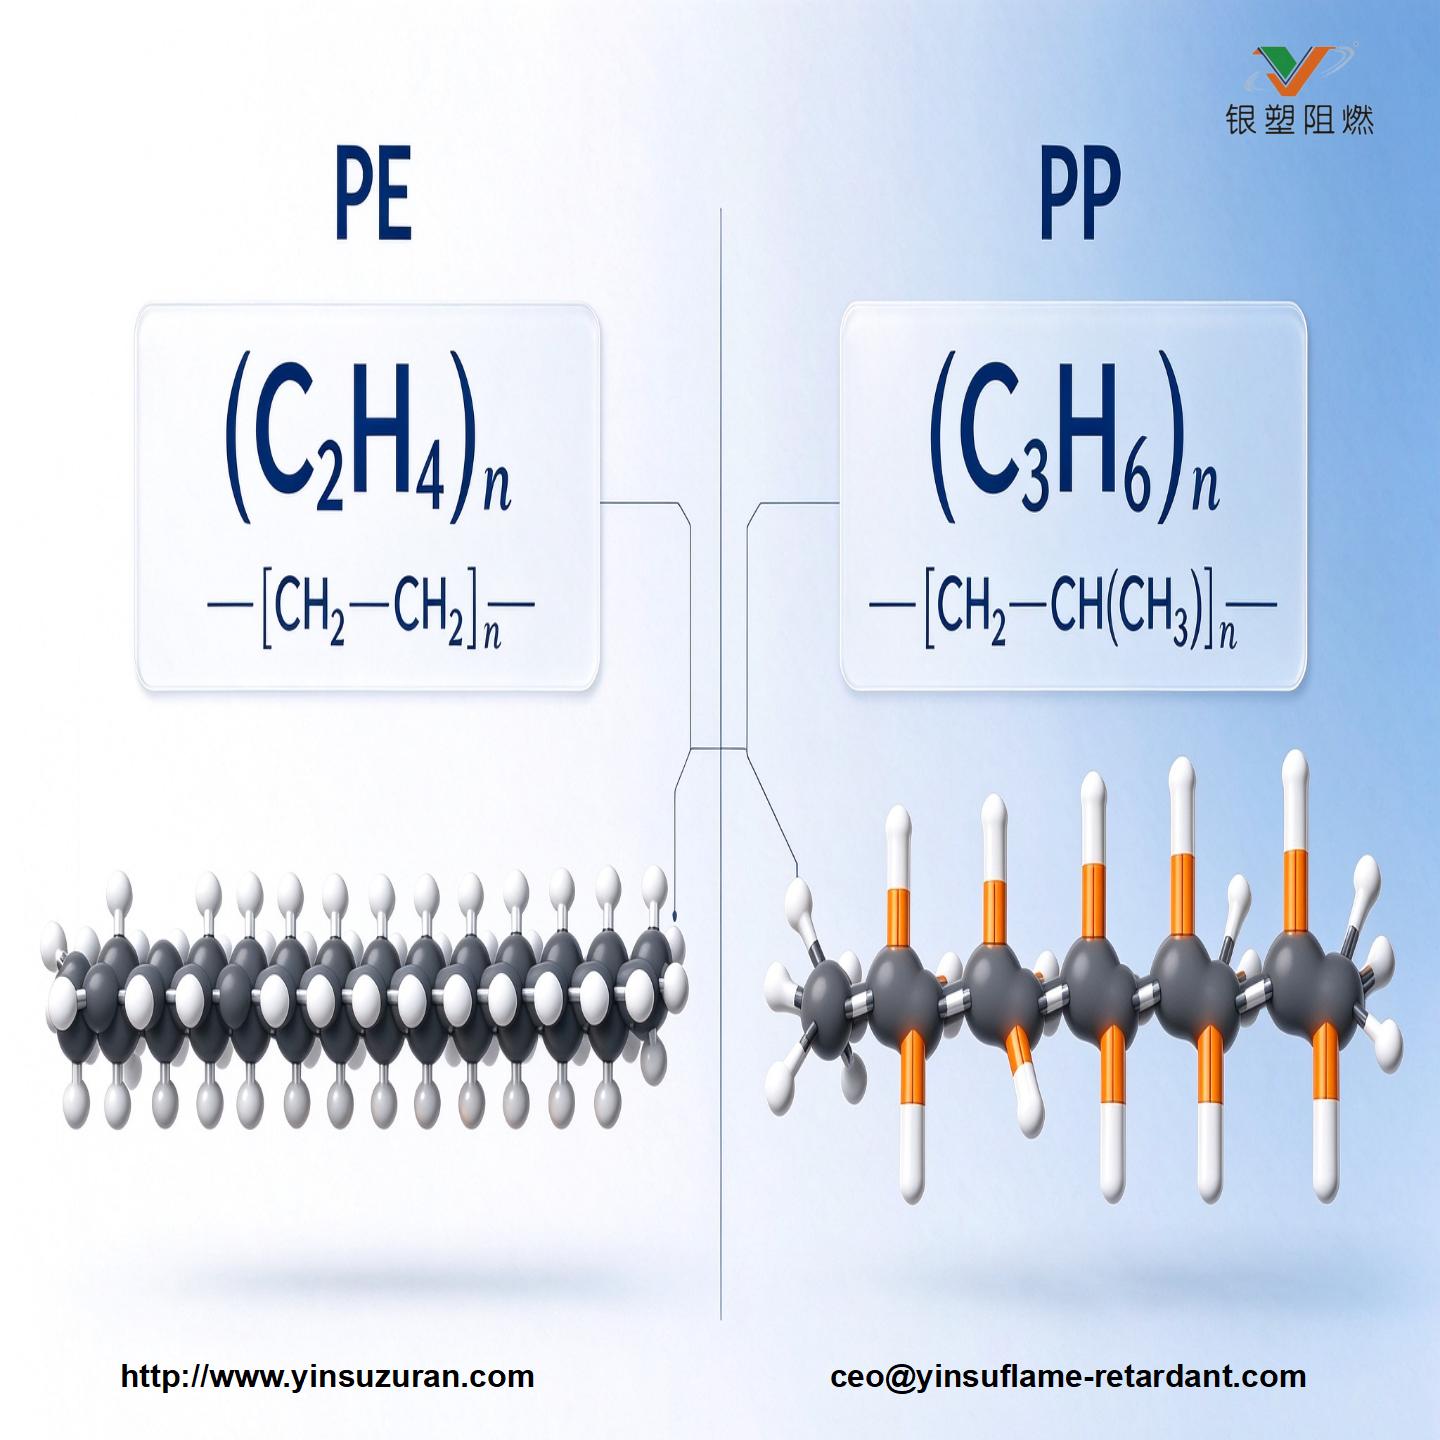
PE是纯粹的直链烷烃结构,主链上只有C-C和C-H。热解的时候,断链产物几乎全是可燃气体,固体炭少得可怜。没有炭层兜底,熔体一受热就像水一样往下流,火焰顺着熔滴往下窜。
PP好歹主链上有个叔碳,热解时能发生交联,勉勉强强能结出点炭。PE连这个位点都没有。
这就导致在无卤体系里,PP加20-30%能搞定的事,PE走氢氧化物路线得硬填到50-60%。
就算你想办法让它成炭,也极难立住。PE脱水后没有芳香结构可以缩聚,骨架是散的。磷系阻燃剂在PE里只能管气相那半场,凝聚相得靠协效剂去死死撑住。
还有个特别容易被忽略的暗坑:PE结晶度高,阻燃剂加了20份,绝大多数都被排挤到了晶区外面。你算着是20份的量,真正在起作用的有效浓度可能只有十几份。这就是为什么加到25%还是滴的原因。
配方上的“债”,产线拿命还
配方师在实验室加5份很容易,但产线要还的账远不止5份。
MFR(熔体流动速率)从2掉到0.5,挤出机扭矩立刻顶满,产量哗哗往下掉。师傅没办法,只能把温度往下压,结果塑化又不够,拉出来的条子表面发毛、断条,切粒粉尘满天飞。
换个顺序:先抑滴,再成炭,加量放最后
别一上来就死磕加量,顺序换一下,配方瞬间就活了:
第一步:解决滴落。 想办法提高熔体强度,或者让体系在火烧初期形成一层能兜住液体的壳。
第二步:补齐成炭。 酸源、气源、碳源配齐,让生成的炭层有厚度、能隔热。
第三步:最后谈加量。 这时候你加的每一份都在刀刃上,而不是在体系里稀释。
看看不同路线的量级差异:
• 溴锑体系:15-20%,含卤受限。
• 无卤磷氮/氢氧化物:50-70%,浅色可行,但要命的高填充。
• 微胶囊红磷:仅需 3-5%,只能做深色,但解决了量级问题。
选型时,先看客户要什么颜色、要不要无卤。这两个条件一定,量级就定了。反过来先定量,十有八九要返工。
FAQ:工程师常踩的坑
Q:PE阻燃剂加得越多越好吗?
A:错。超过体系容量,多余的全迁移到表面(析出),有效浓度反而下降。PE加到25%以上开始析出,复测直接掉级。
Q:PE和PP配方能通用吗?
A:不能。PE没叔碳,成炭极差,熔体强度更低。通常得多加5-10份才能平替。
Q:1.6mm能过,2.0mm就一定过吗?
A:反过来才成立。2.0mm能过,推1.6mm可能翻车,因为薄壁散热快、熔体少,极易滴落。送测前最好拿薄件实测。
Q:为什么PE电缆料要加到60%这么多?
A:氢氧化物纯靠吸热和稀释,效率低。LDPE要做到1.6mm V-0,物理极限就是60%,这不是配方没调好。
要判断你的件走哪条路,量三个数:壁厚、基材牌号、颜色要求。
深色选FRP-950X(微胶囊红磷),白色管材/型材走PE-XT-141,对无卤和电性能有要求就看B-HFFR。拿不准就把这三个参数发来,银塑技术团队给你出一版起始配方,样品直接寄。
联系我们
关于化学品相关咨询:
请通过咨询表格或者电话、FAX的方式联系我们
广州银塑阻燃新材料股份有限公司
刘先生:18606030118
贺先生:18664000711
座 机:020-32290501
传 真:020-32290502
网 址:http://www.yinsuzuran.com
地 址:广东省广州市黄埔区开泰大道归谷科技园A2栋2110-2112
银塑阻燃
扫一扫,查看更多